


en
 Rumah / Berita / Berita Industri / Cacat DTY yang Umum: Noda Minyak, Bulu Halus, Variasi Warna, dan Cara Mengenalinya
Berita Industri
Cacat DTY yang Umum: Noda Minyak, Bulu Halus, Variasi Warna, dan Cara Mengenalinya
2026-09-17
Selama bertahun-tahun kami memproduksi dan memasok benang bertekstur poliester (DTY) ke pabrik tekstil di seluruh dunia, kami telah belajar bahwa perbedaan antara kain yang bagus dan kain yang bagus sering kali terletak pada kualitas benang dasarnya. Bahkan setelah memastikan bahwa spool DTY memenuhi spesifikasi denier, jumlah filamen, dan keuletan yang diperlukan, Anda mungkin masih mengalami masalah selama proses menenun, merajut, atau mewarnai berikutnya. Tiga masalah paling umum dan membuat frustrasi yang kita lihat di industri ini adalah noda oli, bulu halus, dan variasi warna. Memahami secara pasti penyebab masalah ini dan mengetahui cara mengenalinya sejak dini dapat menyelamatkan Anda dari penundaan produksi yang mahal dan limbah kain. Mari kita berbagi beberapa wawasan praktis dari pabrik.
Noda Minyak di DTY
Noda minyak adalah salah satu cacat yang paling terlihat dan menjengkelkan pada DTY. Bintik-bintik atau garis-garis tersebut tampak gelap dan berminyak di sepanjang permukaan benang dan dapat sangat mengganggu penampilan dan kemampuan pewarnaan kain akhir. Noda ini biasanya muncul selama proses penarikan tekstur, di mana benang melewati gulungan berkecepatan tinggi dan titik pelumasan. Penyebab umum adalah penggunaan spin finish atau coning oil yang tidak tepat. Jika sistem pengaplikasian oli tidak dikalibrasi dengan benar—terlalu banyak oli, atau jika oli tidak terdistribusi secara merata—hal ini dapat menyebabkan percikan dan penumpukan pada benang.
Sumber noda oli lainnya adalah kontaminasi mesin. Seiring waktu, oli dari bantalan, roda gigi, atau bahkan pelumas di udara dapat masuk ke jalur benang. Di fasilitas kami sendiri, kami sangat memperhatikan kebersihan setiap godet dan pemdanu. Bahkan sisa minyak yang sedikit pun dapat berpindah ke benang, terutama pada kecepatan produksi yang tinggi.
Cara Mengenali Noda Minyak
Cara termudah untuk mengenali noda minyak adalah melalui inspeksi visual di bawah pencahayaan yang terang dan seragam. Pegang gulungan pada mesin penggulung dan buka gulungan benang beberapa meter secara perlahan. Carilah bintik atau garis yang tampak lebih gelap dibandingkan benang di sekitarnya. Anda juga dapat menggunakan "tes sentuh" sederhana: jika benang terasa berminyak atau lengket di jari Anda, itu merupakan indikator kuatnya. Untuk pemeriksaan yang lebih obyektif, "Metode Uji AATCC 118-2013" untuk pengusir minyak dapat diterapkan, namun dalam pengaturan pabrik, lampu ultraviolet (UV) genggam berkualitas tinggi adalah alat yang praktis. Banyak minyak coning mengandung pelacak fluoresen; di bawah sinar UV, noda minyak akan bersinar terang sehingga mudah dideteksi.
bulu halus (Fibrilasi dan Filamen Rusak)
Bulu halus, juga digambarkan sebagai bulu atau fibrilasi, adalah adanya filamen yang putus atau menonjol pada permukaan ikatan benang. Cacat ini dapat menyebabkan masalah besar di bagian hilir: menyebabkan penumpukan serat pada jarum rajut dan heddles tenun, meningkatkan putusnya benang, dan menciptakan permukaan kain menjadi kasar. Dalam kasus yang parah, hal ini menyebabkan lubang atau bercak "keruh" pada kain akhir.
Mengapa Terjadi Fuzz?
Bulu halus sering kali berasal dari abrasi mekanis selama proses pembuatan tekstur. Ketika benang berorientasi sebagian (POY) melewati pemanas, cakram gesekan, dan pemandu, ketidaksejajaran atau kekasaran permukaan apa pun pada komponen ini dapat mengikis masing-masing filamen. Penyebab umum lainnya adalah pengaturan tegangan yang tidak tepat. Jika rasio penarikan terlalu tinggi atau pemberian umpan berlebih tidak tepat, filamen dapat mengalami tegangan berlebih dan putus, sehingga membentuk bulu halus. Misalnya, ketika membuat tekstur benang denier yang lebih berat seperti 300D atau 600D, pengaturan tegangan harus disesuaikan secara hati-hati agar sesuai dengan sifat serat.
Cara Mengenali Fuzz
Metode yang sederhana dan dapat diandalkan adalah "tes belitan" atau "tes jari". Ambil seutas benang sepanjang sekitar 50 cm dan pegang erat-erat di antara kedua tangan Anda. Gerakkan ibu jari dan jari telunjuk Anda dengan lembut di sepanjang benang dari satu ujung ke ujung lainnya. Jika Anda merasakan tekstur yang halus dan kasar, atau jika filamen lepas menempel di jari Anda, kemungkinan besar benangnya terpengaruh. Pendekatan yang lebih sistematis adalah dengan menggunakan "papan fuzz" atau "pengukur kabut". Gulung kembali sampel kecil benang ke papan tulis, dan amati permukaannya di bawah kaca pembesar. Bulu halus akan muncul sebagai lingkaran cahaya serat yang menonjol di sekitar ikatan benang utama. Kami merekomendasikan untuk memeriksa sampel dari setiap doff produksi, khususnya untuk benang yang digunakan dalam perajutan kecepatan tinggi atau aplikasi ukuran halus dimana bahkan sejumlah kecil bulu halus dapat menimbulkan masalah.
Variasi Warna (Pembatasan Naungan dan Inkonsistensi Serapan Pewarna)
Variasi warna, atau batasan warna, bisa dibilang merupakan cacat yang paling sulit diketahui sejak dini karena sering kali baru terlihat setelah kain diwarnai. Ini bermanifestasi sebagai garis-garis, pita, atau tambalan dengan corak berbeda dengan warna yang sama pada kain jadi. Permasalahan ini hampir selalu berkaitan dengan perbedaan serapan pewarna antar paket benang individual atau bahkan dalam satu paket.
Apa Penyebab Perbedaan Serapan Pewarna?
Penyerapan pewarna DTY sangat dipengaruhi oleh struktur morfologinya, khususnya tingkat kristalinitas dan orientasi yang dicapai selama proses menggambar tekstur. Jika suhu pengaturan panas atau tegangan gambar bervariasi antar posisi pada mesin pembuat tekstur yang sama, Anda akan mendapatkan benang yang memiliki afinitas pewarna berbeda. Misalnya, sedikit penurunan suhu pada satu zona pemanas dapat menghasilkan benang dengan daerah amorf yang lebih rendah, sehingga warnanya akan lebih terang. Ini merupakan tantangan yang diketahui dalam produksi DTY poliester yang konsisten pada volume tinggi. Faktor lainnya termasuk variasi denier per filamen (DPF) dan kemerataan putaran akhir.
Cara Mengenali Variasi Warna Sebelum Mewarnai
Satu-satunya metode yang benar-benar dapat diandalkan untuk mendeteksi variasi pewarna adalah uji pewarna di laboratorium. Sampel kecil dari setiap tempat produksi dirajut menjadi selongsong kain kecil ("kaus kaki rajutan") dan diwarnai dalam kondisi terkendali. Selongsong yang diwarnai kemudian dibandingkan dengan standar utama menggunakan spektrofotometer atau di bawah sinar matahari standar (D65). Perbedaan warna diukur menggunakan sistem CIELAB (ΔE). Nilai delta E di bawah 0,6 umumnya dianggap dapat diterima di sebagian besar aplikasi tekstil. Berdasarkan pengalaman kami, penting juga untuk menguji sampel dari awal, tengah, dan akhir setiap paket. Perubahan tiba-tiba dalam serapan pewarna dalam satu kerucut menunjukkan adanya ketidakstabilan proses yang memerlukan perhatian segera.
Untuk pemeriksaan awal yang cepat, Anda dapat memegang bungkusan benang di bawah lampu pijar secara miring. Terkadang, perbedaan kilau benang atau “titik putih” dapat terlihat, terutama antar lot produksi. Namun, kami berhati-hati agar tidak hanya mengandalkan metode ini saja, karena metode ini tidak terlalu sensitif. Tabel di bawah ini merangkum metode pemeriksaan utama.
| Cacat | Metode Deteksi Cepat | Pengamatan Kunci | Tindakan yang Direkomendasikan |
|---|---|---|---|
| Noda Minyak | Pemeriksaan sinar UV | Bintik/garis terang | Periksa sistem aplikasi oli |
| Fuzz | Tes jari / papan Fuzz | Teksturnya kasar, seratnya menonjol | Periksa godet & pemandu |
| Variasi Warna | Tes pewarna laboratorium (Lengan rajutan) | Delta E > 0,6 | Periksa suhu & ketegangan pemanas |
Menyatukan Strategi Pengendalian Mutu Anda
Mengelola ketiga cacat umum ini memerlukan pendekatan holistik terhadap pengendalian kualitas. Tidaklah cukup hanya dengan memeriksa benang akhir; Anda harus memahami parameter proses yang menyebabkan setiap masalah. Pemeliharaan preventif terstruktur pada mesin pembuat tekstur, termasuk pembersihan pelat pemanas secara teratur dan penggantian cakram gesekan yang aus, merupakan garis pertahanan pertama. Mengkalibrasi roller pengaplikasian oli dan memastikan tegangan yang konsisten di seluruh spindel akan membantu meminimalkan bulu halus dan noda oli.
Untuk konsistensi warna, menjaga kestabilan profil termal pada mesin pembuat tekstur sangatlah penting. Kami mengoperasikan 100 mesin pembuat tekstur gambar di fasilitas kami, dan kami mendapati bahwa protokol ketat pencatatan suhu harian dan uji pewarna sampel mingguan sangat penting untuk menghasilkan produk yang andal. DTY mengkilap jaring ringan and DTY semigloss jaring ringan dengan perilaku pewarnaan yang konsisten.
Daftar Periksa Praktis untuk Pemeriksaan Benang Masuk
- Pemeriksaan Visual: Buka bungkusnya dan mundurkan sekitar 2 meter. Carilah noda oli atau kerusakan fisik di bawah lampu yang terang.
- Sentuh Periksa: Jalankan benang melalui jari-jari Anda. Rasakan adanya kekasaran atau lengket yang menunjukkan bulu halus atau minyak tidak merata.
- Pemeriksaan Penyangkal: Gunakan gulungan pembungkus untuk mengukur denier. Variasi yang besar dari target dapat mengindikasikan masalah proses.
- Pemeriksaan Kilau: Pegang kerucut di bawah cahaya miring untuk perbandingan visual cepat dengan standar utama.
- Tes Naungan: Jika Anda mampu, jalankan uji pewarna laboratorium kecil-kecilan pada sampel yang representatif dari setiap lot.
Mengapa Memilih Mitra dengan Pengalaman Kontrol Proses?
Pada akhirnya, kualitas DTY Anda hanya akan sebaik kontrol proses di baliknya. Pemasok dengan pengalaman manufaktur yang mendalam memahami dengan tepat bagaimana setiap variabel—mulai dari kualitas polimer, kecepatan mesin, hingga suhu tekstur—memengaruhi benang akhir. Bila Anda mengambil sumber dari produsen yang mengoperasikan basis produksi besar dengan peralatan terstandarisasi dan rutinitas manajemen kualitas, Anda berinvestasi pada prediktabilitas dan keandalan.
Kami bangga mengatakan bahwa tim manufaktur kami telah menyempurnakan proses ini sejak tahun 2007. Dua fasilitas kami, Weien dan Baoyi, mencakup area bengkel gabungan seluas 100.000 meter persegi. Skala ini memungkinkan kami mempertahankan kontrol ketat terhadap parameter produksi dan menerapkan protokol inspeksi ketat yang diperlukan untuk meminimalkan cacat. Untuk mengetahui lebih lanjut tentang pentingnya konsistensi proses, Anda dapat membaca artikel kami di faktor yang menentukan kualitas poliester monofilamen . Kami percaya bahwa berbagi pengetahuan ini akan membantu seluruh rantai pasokan tekstil berjalan lebih lancar.
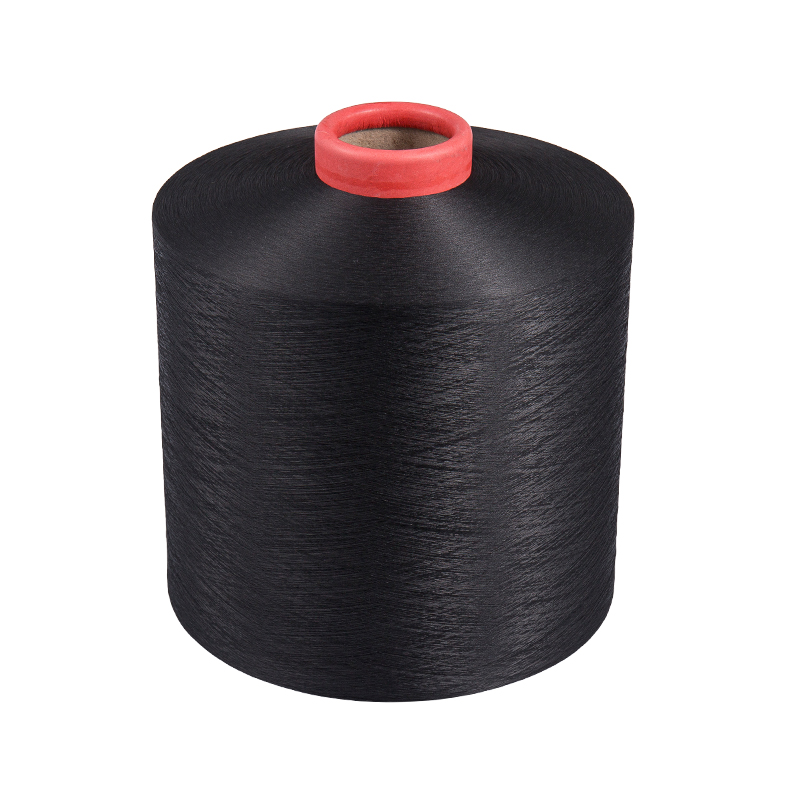 SIM Hitam Dicelup Dope dan DTY Poliester HIM DTY campur warna hitam yang dipadukan dengan pewarna dope ini memanfaatkan kontrol proses Zhenyi yang telah lama ada, memastikan konsistensi warna. Tersedia dalam berbagai tingkat denier dan pembauran, cocok untuk kain tenun atau rajutan yang membutuhkan warna hitam pekat dengan ketahanan luntur yang baik. Lihat Produk →
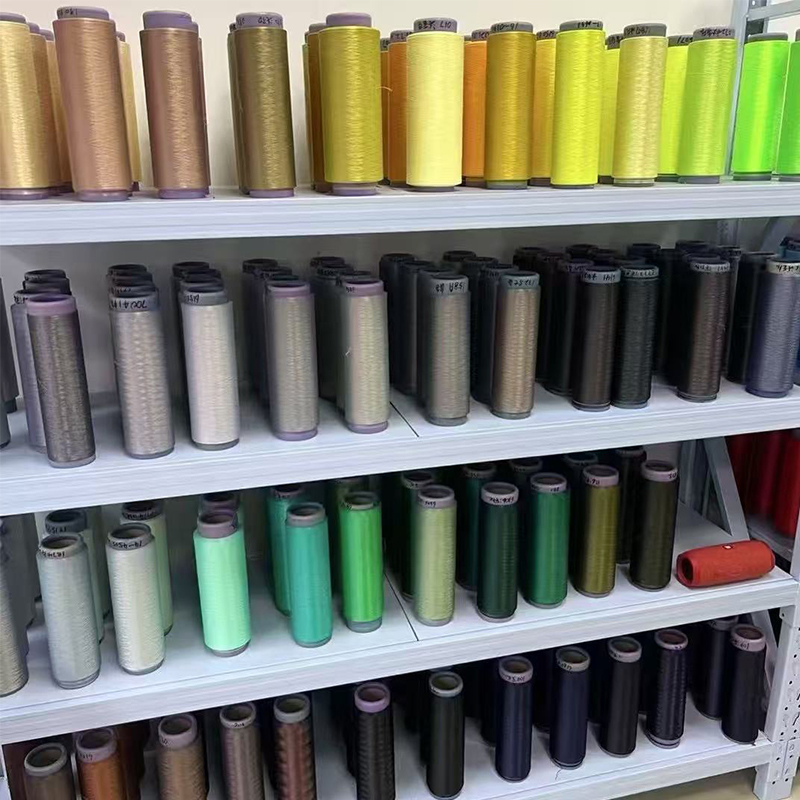 DTY Poliester HIM Berwarna Dope-Dyed untuk Nuansa Kustom Diproduksi dengan layanan pencocokan sampel, DTY dengan perpaduan tinggi ini hadir dalam nuansa seperti merah, kuning, dan biru. Didukung oleh manufaktur skala besar, produk ini menawarkan warna yang konsisten dan pasokan yang andal untuk aplikasi kain khusus. Lihat Produk →


HUBUNGI KAMI
Jika Anda perlu melihat bagan warna baoyi, dapatkan penawaran, atau memiliki pertanyaan, kami mengundang Anda untuk menghubungi kami dengan mengisi formulir di bawah ini.

TENTANG
PRODUK
HUBUNGI KAMI
-
 Kota Shimen, Tongxiang, Jiaxing, Zhejiang, Cina.
-
 +86-18357386869
-
 [email protected]
Hak Cipta © Tongxiang Baoyi Textile Co., Ltd. Semua hak dilindungi undang -undang.
